logo
Supal (Changzhou) Precision Tools Co.,Ltd
حولنا
شريكك المهني والموثوق به
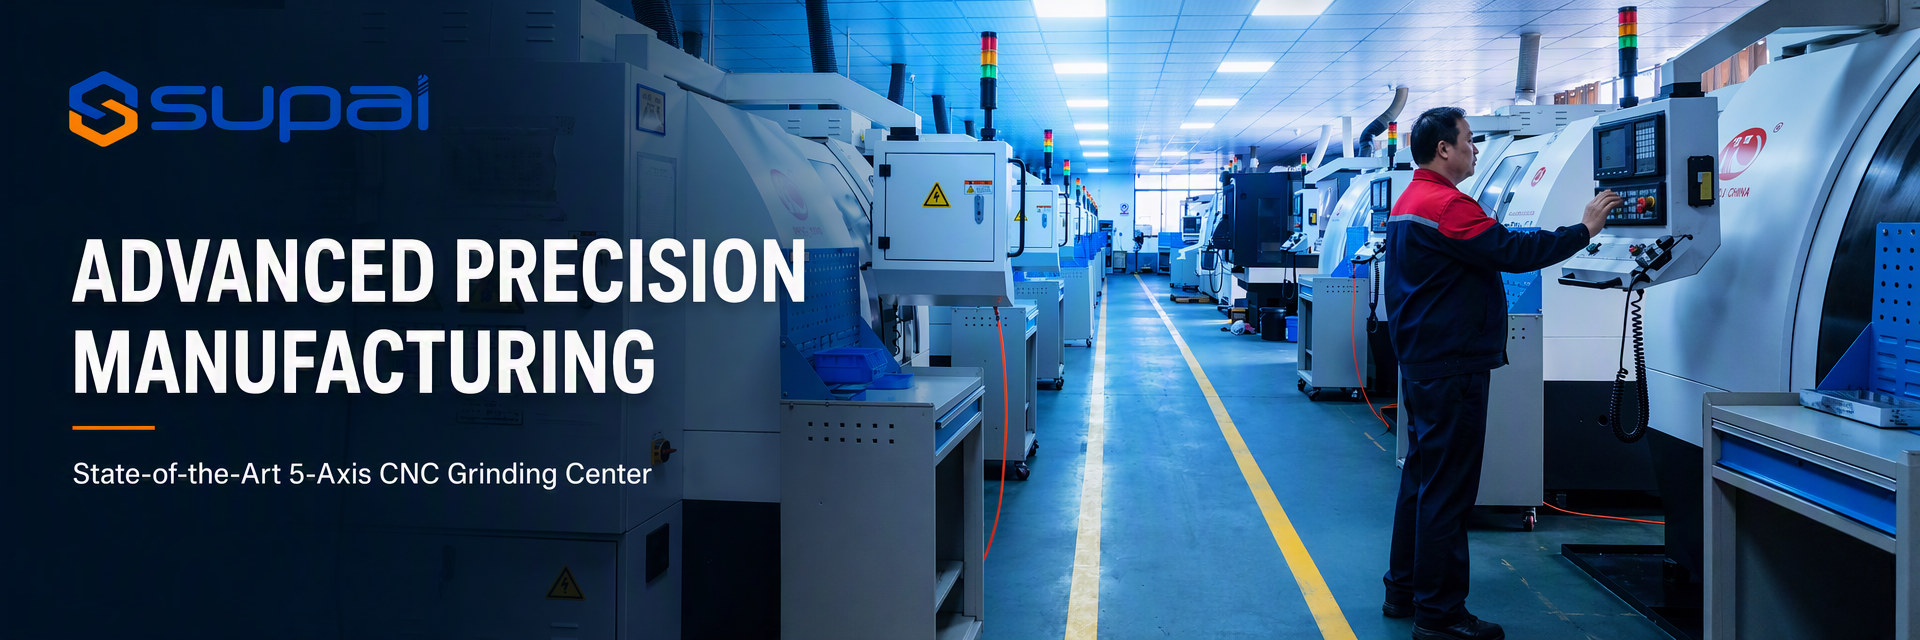
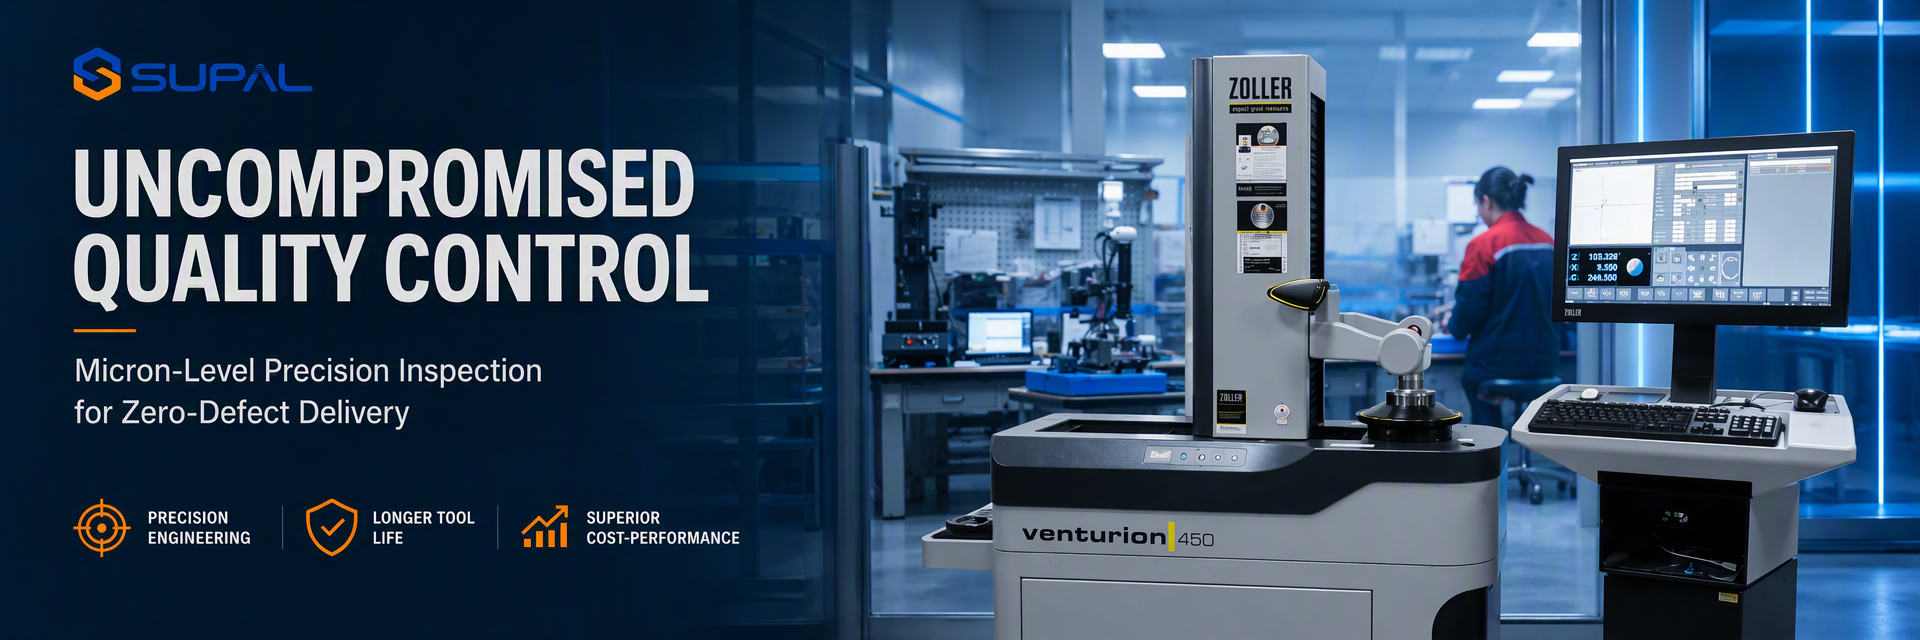
شركة سوبال (تشانغتشو) لأدوات الدقة المحدودة. تعمل في تصميم وإنتاج وتسويق أدوات كربيد صلبة لسنوات عديدة، باستثمار إجمالي يزيد عن 10 ملايين، وتتكون من مجموعة من الموظفين ذوي الخبرة.بصفتها شركة مصنعة للأدوات المحترفة، أصبحت واحدة من الأعضاء المديرين لجمعية تشانغتشو شياشوشو للأدوات. قدمت الشركة آلات والتر وشوت من ألمانيا، وآلات أنكا من أستراليا، وآلات طحن القواطع ذات الخمسة محاور؛ بالإضافة إلى ذلك، تم تجهيز الشركة بكاشف القواطع الأوتوماتيكي من زولر وكاشف PG1000 متعدد الوظائف فائق الدقة من يوروتك.الم...
اقرأ المزيد

0

سنة التأسيس:

0

مليون+
الموظفين

0

مليون+
المبيعات السنوية:
الصين Supal (Changzhou) Precision Tools Co.,Ltd جودة عالية
ختم الثقة ، فحص الائتمان ، RoSH وتقييم قدرة المورد. الشركة لديها نظام صارم لمراقبة الجودة ومختبر اختبار احترافي.
الصين Supal (Changzhou) Precision Tools Co.,Ltd تطوير
فريق تصميم داخلي محترف وورشة آلات متقدمة. يمكننا التعاون لتطوير المنتجات التي تحتاجها.
الصين Supal (Changzhou) Precision Tools Co.,Ltd تصنيع
آلات آلية متقدمة، نظام تحكم صارم للعملية. يمكننا تصنيع جميع المحطات الكهربائية أكثر من الطلب.
الصين Supal (Changzhou) Precision Tools Co.,Ltd خدمة 100%
تعبئة كبيرة وصغيرة مخصصة، فوب، سيف، دي دي يو ودي دي بي. دعنا نساعدك في إيجاد أفضل حل لجميع مخاوفك.

جودة أدوات طحن الكربيد & مطاحن نهاية مربعة الشركة المصنعة

ابحث عن المنتجات التي تلبي متطلباتك بشكل أفضل.
القضايا والأخبار
أحدث النقاط الساخنة
التآكل غير المتكافئ للنغمة على مصانع نهاية الكربيد: الأسباب وإصلاح المشاكل
تآكل الفلوت غير المتساوي في مطاحن نهاية الكربيد: الأسباب واستكشاف الأخطاء وإصلاحها يمكن لطاحونة نهاية الكربيد أن تظهر أداءً مقبولاً على مزمار واحد وتآكل غير طبيعي أو تقطيع أو حافة مدمجة على حافة أخرى. غالبًا ما يتم إلقاء اللوم في هذه الحالة غير المتساوية على جودة الكربيد غير المتسقة، ولكن النمط يشير في كثير من الأحيان إلى التشغيل، أو الإمساك بالأدوات، أو الإمساك بالعمل، أو المشاركة، أو الاهتزاز. عندما يحمل مزمار واحد أكثر من حمل القطع، قد تتعطل الأداة مبكرًا على الرغم من أن السرعة المبرمجة والتغذية تبدو معقولة. بالنسبة لميكانيكيي CNC ومهندسي العمليات ومهندسي المشتريات، يعد التآكل غير المتساوي للناي دليلًا تشخيصيًا قيمًا. يمكن أن يساعد موقع التآكل وتوزيعه في التمييز بين مشكلة الأداة ومشكلة الإعداد. ولذلك يجب أن يقوم التحقيق العملي بفحص الأداة المستخدمة، والحامل، والآلة، وقطعة العمل، ومسار الأداة، وشكل الشريحة، وقطع البيانات معًا بدلاً من استبدال الأداة دون تحديد خلل التحميل. يشرح هذا الدليل الأسباب الشائعة للتآكل غير المتساوي للفلوت في المطاحن الطرفية للكربيد، وكيفية تفسير نمط التآكل، وكيفية إنشاء تسلسل تصحيح متحكم فيه. كيف يبدو ارتداء الفلوت غير المتساوي التآكل غير المتساوي يعني أن المزامير لا تشارك أعمال القطع بطريقة متسقة إلى حد معقول. قد يظهر الفرق على النحو التالي: مزمار واحد مع تآكل جانبي أثقل بشكل ملحوظ التقطيع يتركز على حافة القطع واحدة مادة مبنية متصلة بمزمار واحد فقط تقريب حافة مختلفة من الناي إلى الناي شريط فرك لامع على مزمار واحد وعلامات قطع عادية على مزمار آخر علامات الثرثرة التي تتوافق مع قسم مثقل من الأداة فقدان مفاجئ للتشطيب أو استقرار الأبعاد بعد دورة قطع قصيرة يجب فحص الأداة تحت إضاءة ثابتة، والتكبير حيثما كان ذلك متاحًا. قم بتسجيل الناي الذي يظهر أكبر قدر من التآكل، حيث يبدأ الضرر على طول طول القطع المحوري، وما إذا كان النمط يتكرر على أدوات متعددة من نفس الإعداد. لا يثبت مزمار واحد تالف أن الأداة تم تصنيعها بشكل غير صحيح. إذا فشل نفس موضع الفلوت بشكل متكرر في نفس الحامل أو الجهاز، يصبح الإعداد مصدرًا أكثر احتمالًا للتحميل غير المتساوي. السبب الأكثر شيوعا: نفاد لماذا يزيد الجريان من حجم الفلوت الواحد يمنع الجريان الشعاعي جميع المزامير من إزالة نفس سماكة الرقاقة. قد ينخرط أحد الفلوت بشكل أكبر بينما يزيل مزمار آخر القليل من المواد أو الاحتكاك. يتعرض الناي المثقل بضغط ميكانيكي وحراري أعلى، مما قد يؤدي إلى تسارع التآكل أو التقطيع أو الحافة المتراكمة. يمكن أن يحدث الجريان عند المغزل أو الحامل أو الطوق أو صامولة الطوق أو ساق الأداة أو سطح جلوس الأداة. ويمكن أيضًا تضخيمه من خلال عرض طويل أو واجهة تالفة. قد تمثل قيمة الجريان الصغيرة نسبة مئوية كبيرة من أداة ذات قطر صغير، وبالتالي فإن الحالة المقبولة تعتمد على قطر الأداة والتطبيق بدلاً من رقم عالمي واحد. فحص الجريان العملي استخدم طريقة القياس العادية المعتمدة وقم بالفحص بالقرب من حافة القطع قدر الإمكان. قبل القياس، قم بتنظيف ساق الأداة، والكوليت، والجوز، ومستدق الحامل، وواجهة المغزل. تأكد من تثبيت الأداة بشكل صحيح وأن مكونات الحامل غير مهترئة أو تالفة. لا تستخدم تقليل المعلمة كبديل لتصحيح التشغيل غير المقبول. قد يؤدي خفض التغذية إلى تقليل متوسط ​​الحمل مع ترك نفس الفلوت محمّلًا بشكل زائد في كل دورة. مشاكل إمساك الأدوات وتثبيتها التلوث وأسطح التلامس التالفة يمكن لشريحة صغيرة أو نتوء أو طبقة زيتية أو جسيم بين الساق والكوليت أن تؤدي إلى إمالة الأداة. قد تكون النتيجة تحميلًا غير متساوٍ للفلوت حتى عندما يبدو الحامل مشدودًا. افحص أسطح التلامس أثناء كل تغيير للأداة واتبع إجراءات التنظيف. حالة كوليت وحامل قد يتم إمساك الكوليت البالي بشكل غير متساوٍ أو يفشل في دعم الساق بشكل مركزي. يمكن أن يؤدي صامولة الكوليه التالفة أو الحامل المستدق أو واجهة المغزل إلى ظهور أعراض مشابهة. إذا أظهرت عدة أدوات نفس نمط تآكل الفلوت الواحد، فاختبر الحامل باستخدام أداة مستقرة معروفة أو انقل العملية إلى حامل تم التحقق منه قبل تغيير هندسة الأداة. الإسقاط المفرط يزداد انحراف الأداة مع الإسقاط. يمكن للأداة الطويلة أن تتحرك بعيدًا عن المسار المبرمج، خاصة أثناء القطع الشعاعي الثقيل أو عندما تكون قطعة العمل غير صلبة. يؤدي الانحراف إلى تغيير المشاركة الفعلية ويمكن أن يتسبب في عمل منطقة واحدة من الأداة بجهد أكبر من المتوقع. للحصول على ميزات عميقة، استخدم أقصر أداة عملية. إذا كان الوصول الممتد أمرًا لا مفر منه، ففكر في التوازن الهندسي والصلابة الذي توفرهمطاحن نهاية الرقبة الطويلة، والتحقق من صحة الإعداد الكامل بدلاً من افتراض أن الأداة الأطول يمكنها استخدام نفس بيانات القطع كأداة قصيرة. مسار الأدوات وتأثيرات المشاركة المشاركة غير المتكافئة حول الزوايا قد تواجه الأداة حملًا أعلى عند الزوايا أو الإدخالات أو المخارج أو التغييرات في الارتباط الشعاعي. إذا التقى نفس الفلوت بشكل متكرر مع القسم ذي التحميل الأعلى بسبب الجريان أو اتجاه مسار الأدوات، فقد يصبح نمط التآكل غير متماثل بشدة. قم بمراجعة الارتباط الشعاعي والمحوري المبرمج في الموقع الذي يبدأ فيه الضرر. قارن محاكاة CAM بقطعة العمل الفعلية، بما في ذلك تنوع المخزون وجلد الصب والثقوب المتقاطعة والمناطق المتقطعة. القطع والشق بالعرض الكامل تعمل المشاركة ذات العرض الكامل على زيادة الحمل الشعاعي وتترك مساحة أقل لخروج الرقائق. في حالة وجود نفاذ، قد يواجه الفلوت المثقل أيضًا رقائق معبأة، مما يزيد من فرصة التقطيع والحرارة. عندما تسمح الميزة بذلك، قم بتقييم إستراتيجية المشاركة الشعاعية المنخفضة أو فصل تمريرات التخشين والتشطيب. صدمات الدخول والخروج يمكن أن يؤدي الهبوط المفاجئ أو الخروج غير المدعوم أو التغيير المفاجئ في المشاركة إلى حدوث تأثير يلحق الضرر بركن واحد أو مزمار. إذا تعطلت الأداة فورًا بعد الإدخال، فافحص طريقة الإدخال ودعم قطعة العمل وحالة الإدخال الفعلية قبل تغيير الطلاء. ثبات العمل وصلابة الماكينة يمكن أن ينشأ التآكل غير المتساوي للناي خارج الأداة. إن قطعة العمل التي تتحرك، أو الجدار الرقيق الذي ينحرف، أو التركيبة ذات الدعم غير الكافي تغير حمل القطع أثناء التمرير. قد تتناوب الأداة بعد ذلك بين الفرك والتأثير، مما ينتج عنه نمط تآكل غير منتظم. تحقق من اتصال التركيبات، وقوة التثبيت، والدعم الموجود أسفل المقاطع الرقيقة، وصلابة سلسلة قطع الشغل والأداة الآلية. استمع للتغيير في الصوت أثناء تحرك القاطع عبر مناطق مختلفة من الجزء. إذا تركز التآكل في الجزء الأقل دعمًا، فقد يكون التثبيت على العمل هو التصحيح الأساسي. يمكن للدردشة أيضًا أن تزيد من تحميل الحواف المحددة. قد تساعد درجة الصوت المتغيرة أو غيرها من هندسة التحكم في الاهتزاز في تطبيق مناسب، ولكنها لا يمكن أن تحل محل تصحيح البروز المفرط، أو الجريان، أو التثبيت الضعيف، أو مسار الأدوات غير المستقر. اعتبارات المواد والهندسة والطلاء قم بمطابقة الأداة بقطعة العمل يجب أن تعكس هندسة الأداة سلوك تشكيل الرقاقة للمادة، والصلابة، وميل الالتصاق، ومستوى الانقطاع. قد تدعم الحافة الحادة القص النظيف في المواد المعرضة للالتصاق، في حين أن إعداد الحافة الأكثر صرامة قد يكون أكثر ملاءمة عندما يهيمن التأثير أو التآكل الكاشط. عند المقارنةأدوات طحن كربيد، مراجعة عدد الفلوت، الحلزون، القوة الأساسية، إعداد الحافة، الركيزة، والطلاء كنظام واحد. من غير المرجح أن يؤدي تغيير الطلاء وحده إلى تصحيح الحمل الزائد للفلوت الواحد الناتج عن الجريان. الطلاء يتبع آلية الفشل يجب أن يعتمد اختيار الطلاء على وضع الفشل السائد. يتطلب الالتصاق والتآكل الحراري والتآكل استراتيجيات مختلفة. إذا أظهر أحد الفلوتين مادة ملحومة بينما أظهر الآخر احتكاكًا، فتحقق أولاً من التحميل غير المتساوي وتكوين الرقاقة. إذا تقشر الطلاء بشكل موحد عبر الحواف المتداخلة، فقد تستحق الظروف الحرارية أو ظروف الالتصاق اهتمامًا أكبر. يجب التعامل مع أي توصية تتعلق بالطلاء أو الشكل الهندسي كمرجع أولي والتحقق من صحتها على الماكينة الفعلية، والحامل، ومكان العمل، وطريقة التبريد، ودرجة المادة. عندما يتم تبرير الهندسة المخصصة قد لا توفر الأداة القياسية المجموعة المطلوبة من الوصول ومساحة الفلوت وقوة الزاوية وثبات المشاركة لميزة معقدة. في تلك الحالة،أدوات الطحن المخصصةيمكن تقييمها حول الميزة الفعلية ونمط الفشل. لا يزال ينبغي التحقق من صحة الخيار المخصص من خلال التجارب الخاضعة للرقابة؛ لا يلغي التخصيص الحاجة إلى تصحيح عدم استقرار الإعداد. تسلسل استكشاف الأخطاء وإصلاحها التي تسيطر عليها عندما يتم العثور على تآكل غير متساوي للناي، استخدم الترتيب التالي لتجنب تغيير عدة متغيرات في وقت واحد: الحفاظ على الأداة الفاشلة وفحصها. قم بتصوير كل مزمار وسجل وقت القطع أو عدد الأجزاء. حدد ما إذا كان الضرر ناتجًا عن التآكل أو التقطيع أو الحافة المبنية أو الاحتكاك أو مزيج من ذلك. قم بتنظيف وفحص الساق والكوليت والحامل وواجهة المغزل وأسطح جلوس الأداة. قم بقياس الجريان باستخدام الإجراء العادي، بالقرب من حافة القطع قدر الإمكان. التحقق من إسقاط الأداة، والاشتباك المحوري، والاشتباك الشعاعي، وظروف الدخول والخروج الفعلية. تأكد من ثبات العمل والدعم، خاصة بالقرب من الجدران الرقيقة أو الفجوات أو المناطق المتقطعة. فحص شكل الشريحة وإخلاء الشريحة. ابحث عن الرقائق المعبأة أو دليل على إعادة التقطيع. قم بمراجعة درجة المادة وهندسة الأداة والطلاء وطريقة التبريد وبيانات القطع. قم بتغيير متغير رئيسي واحد وقم بإجراء مقارنة مضبوطة. سجل النتيجة قبل إجراء تغيير آخر. يجب التعامل مع معلمات القطع كمراجع أولية للأداة والتطبيق الدقيقين. ويجب التحقق من صحتها على الماكينة والحامل ومكان العمل ودرجة المادة المحددة قبل اعتمادها كعملية قياسية. استكشاف الأخطاء وإصلاحها عن طريق نمط التآكل أحد الفلوت لديه تآكل ثقيل في الجناح تحقق من التشغيل، ومقاعد الأدوات، وحالة الكوليت، ومشاركة مسار الأدوات أولاً. تأكد من عدم دخول الناي المحمل بشكل زائد إلى الزاوية أو منطقة الرقائق المعبأة بشكل متكرر. يتم تقطيع أحد الفلوت بينما يبدو الآخرون صالحين للاستخدام فحص ظروف التأثير، والمخزون المتقطع، واستراتيجية الدخول والخروج، ونفاد الحامل، وحركة قطعة العمل. إذا تكرر الفشل في نفس موقع المسار، قم بمراجعة هذا الانتقال في برنامج CAM ومن جانبه. أحد الفلوت له حافة مدمجة ابحث عن الاحتكاك، وعدم تساوي سماكة الرقاقة، وعدم كفاية إخلاء الرقاقة، ومشكلة التصاق خاصة بمادة معينة. قم بمراجعة حدة الحواف وتلميع الفلوت والتشحيم والطلاء فقط بعد التحقق من التحميل غير المتساوي. جميع المزامير تظهر تآكلًا، لكن واحدًا منها أسوأ بكثير يمكن أن يشير هذا النمط إلى حمل عملية عام مقترن بالنفاذ أو الانحراف. قم بمراجعة بيانات التعشيق والقطع الإجمالية، ثم تحقق من سبب حمل مزمار واحد للحمل الإضافي. يختلف التآكل بين الأجزاء قد يؤدي عدم اتساق العمل، أو اختلاف المخزون، أو حالة المادة، أو تعبئة الرقاقة، أو التغيرات الحرارية إلى تحريك العملية داخل وخارج الاستقرار. قم بتسجيل موقع الجزء والوقت الذي يظهر فيه فرق التآكل. الأخطاء الشائعة التي يجب تجنبها استبدال الأداة دون التحقق من الحامل قد تؤدي الأداة الجديدة الموجودة في نفس الحامل غير المستقر إلى إنتاج نفس نمط التآكل. تحقق من سلسلة حمل الأدوات الكاملة قبل استنتاج أن الأداة معيبة. تقليل الأعلاف هو التصحيح الوحيد قد يؤدي تقليل التغذية إلى إخفاء الأعراض مؤقتًا مع ترك الجريان أو الاحتكاك أو التأثير دون تغيير. يمكن أن يؤدي أيضًا إلى إنشاء سماكة غير كافية للرقاقة والمزيد من الحرارة. طلاء اللوم قبل فحص التحميل لا يمكن للطلاء أن يجعل جميع المزامير تتشارك في الحمل عند وجود جريان أو انحراف. قم بتشخيص السبب الميكانيكي قبل اختيار طبقة مختلفة. تجاهل موضع مزمار الأداة الفاشلة يعتبر موضع الناي التالف دليلاً مفيدًا. قم بتسجيلها باستمرار بدلاً من التخلص من الأداة دون فحصها. تغيير السرعة والتغذية والهندسة وسائل التبريد معًا تؤدي التغييرات المتزامنة المتعددة إلى صعوبة تفسير النتيجة. استخدم التجارب الخاضعة للرقابة وقم بتوثيق تغيير أساسي واحد في كل مرة. التعليمات ما الذي يجعل مزمارًا واحدًا من مطحنة نهاية الكربيد يتآكل بشكل أسرع من الآخرين؟ تشمل الأسباب الشائعة الجريان الشعاعي، وسوء وضع الأدوات، والكوليت البالي، والإسقاط المفرط، والمشاركة غير المتساوية، وحركة قطعة العمل، وتعبئة الرقاقة، والاهتزاز. افحص الإعداد الكامل قبل افتراض وجود عيب في الكربيد أو الطلاء. هل يمكن أن يؤدي إنهاء نفاذ الطاحونة إلى التقطيع؟ نعم. يمكن أن يؤدي الجريان إلى زيادة التحميل على مزمار واحد وترك مزمار آخر تحتك. قد تتشقق الحافة المحملة بشكل زائد أو تتآكل بسرعة، خاصة أثناء القطع المتقطع، أو المشاركة ذات العرض الكامل، أو العمليات التي تحتوي على إخلاء محدود للرقائق. هل يجب عليّ تغيير الطلاء عندما يظهر أحد الفلوت حافة مبنية؟ ليس على الفور. تحقق أولاً من الجريان ووضوح الحافة وسمك الرقاقة وإخلاء الرقاقة والتشحيم وتوافق المواد. قد يساعد تغيير الطلاء فقط عندما تتوافق آلية الفشل السائدة مع وظيفة الطلاء المقصودة. كيف يمكنني معرفة ما إذا كان التآكل غير المتساوي ناتجًا عن الثرثرة أو الجريان؟ غالبًا ما ينتج عن الجريان خلل ثابت في التوازن بين الفلوت والفلوت، بينما تميل الثرثرة إلى إنشاء علامات اهتزاز متكررة وقد تختلف باختلاف سرعة المشاركة أو المغزل. يمكن أن يتواجد كلاهما معًا، لذا قم بفحص الأداة والحامل ودعامة قطعة العمل ونمط السطح معًا. ما المعلومات التي يجب أن أقدمها عند طلب توصية لاستكشاف الأخطاء وإصلاحها؟ قم بتوفير درجة المادة، وقطر الأداة وعدد الفلوت، والوصول والتعليق، ونوع الحامل، ومعدل الجريان المقاس إذا كان متاحًا، ومعلمات القطع، والمشاركة الشعاعية والمحورية، وطريقة التبريد، وتفاصيل العمل، وعدد الأجزاء، وصور فوتوغرافية واضحة لكل مزمار. خاتمة إن التآكل غير المتساوي للناي ليس مجرد مشكلة في استبدال الأداة؛ إنه دليل على أنه لا يتم تقاسم حمل القطع على النحو المنشود. ينبغي أخذ كل من الجريان، وموضع الأداة، وحالة الحامل، والإسقاط المفرط، وحركة قطعة العمل، وتغييرات المشاركة، وتعبئة الرقاقة، والاهتزاز في الاعتبار قبل تغيير درجة الأداة أو الطلاء. يحافظ تسلسل التصحيح الموثوق على الأداة الفاشلة، ويحدد نمط التآكل، ويتحقق من سلسلة حمل الأداة، ويتحقق من الارتباط وإمساك العمل، ويغير متغيرًا رئيسيًا واحدًا في كل مرة. إذا كانت العملية لا تزال تتطلب توازنًا خاصًا في الوصول ومساحة الشريحة وقوة الحافة، فيمكن تقييم الأداة المصممة لهذا الغرض بعد استقرار الإعداد الأساسي. إذا أظهرت مطحنة نهاية الكربيد الخاصة بك تآكلًا واحدًا أو تقطيعًا متكررًا أو حافة مدمجة أو عمرًا غير مستقر للأداة،اتصل بسوبالمع درجة المادة، والأداة الحالية، وتفاصيل الحامل والجزء المتدلي، وبيانات القطع، والصور الفوتوغرافية لكل مزمار. تساعد هذه المعلومات في تحديد الشكل الهندسي العملي ونقطة بداية العملية للتحقق من الصحة على الجهاز.

2026

10/13

?
نصف قطر الزاوية مقابل قواطع التفريز ذات النهاية المربعة لطحن الكتف المتقطع يعد طحن الكتف المتقطع أحد العمليات التي يؤثر فيها شكل قاطع التفريز بشكل مباشر على استقرار الحافة. عندما يدخل القاطع ويخرج من قطعة العمل بشكل متكرر، أو يمر عبر فجوات، أو يصادف مخزونًا غير مستوٍ، فإن كل سن يواجه حملاً متغيرًا بدلاً من قطع مستمر وسلس. يمكن لقاطع التفريز ذي النهاية المربعة إنتاج كتف حاد بزاوية 90 درجة، بينما يمكن لقاطع التفريز ذي النهاية بنصف قطر الزاوية توزيع الحمل حول زاوية الأداة وتقليل الإجهاد المحلي. يتطلب الاختيار بينهما أكثر من مجرد النظر إلى متطلبات الرسم. بالنسبة لآلات CNC والمهندسين العملياتيين ومهندسي المشتريات، يعتمد القرار الصحيح على التوازن بين تعريف الزاوية المطلوب، وشدة الانقطاع، وصلابة الأداة، والمادة، والاشتباك، واستراتيجية التشطيب. تقارن هذه الدليلة الأشكال المربعة ونصف قطر الزاوية لطحن الكتف المتقطع وتشرح كيفية تشخيص تشقق الحافة، والاهتزاز، والتشطيب الضعيف، وعمر الأداة غير المستقر. ما الذي يجعل طحن الكتف المتقطع صعبًا؟ في قطع الطحن الجانبي المستمر، تدخل حافة القطع إلى قطعة العمل وتبقى مشتبكة بطريقة يمكن التنبؤ بها نسبيًا. في عملية الكتف المتقطع، قد تصادف الحافة فتحة، أو ثقبًا عرضيًا، أو عدم انتظام في الصب، أو سطحًا مزورًا، أو جيبًا سابقًا، أو حدودًا مفتوحة. كل انقطاع يغير القوة ويمكن أن يخلق تأثيرًا عند الدخول أو الخروج. عادة ما تشمل الظروف الأعلى خطورة: الدخول والخروج المتكرر عند نفس زاوية الأداة الاشتباك الشعاعي الكامل عند كتف بزاوية 90 درجة جدران رفيعة أو تثبيت ضعيف لقطعة العمل يتحرك أثناء القطع امتداد أداة طويل أو دوران حامل ضعيف قشرة كاشطة، أو جلد صب، أو شوائب صلبة تغذية مفرطة أو اشتباك عند نقطة الانقطاع زاوية مربعة حادة معرضة لتأثير متكرر لذلك يمكن أن تفشل الأداة حتى عندما يبدو حمل القطع المتوسط مقبولاً. قد يحدد حمل التأثير الأقصى، وليس فقط حمل المغزل المتوسط، ما إذا كانت الحافة ستنجو. قواطع التفريز ذات النهاية المربعة: نقاط القوة والقيود أ قاطع تفريز ذو نهاية مربعة هو الخيار الطبيعي عندما تتطلب القطعة كتفًا داخليًا حادًا أو فتحة ذات قاع مسطح. يمكن لشكلها إنتاج زاوية محددة بزاوية 90 درجة دون ترك نصف قطر مبرمج في قاع الجدار. متى يكون قاطع التفريز ذو النهاية المربعة مناسبًا غالبًا ما يتم النظر في قواطع التفريز ذات النهاية المربعة عندما: تتطلب الميزة النهائية كتفًا حادًا يستخدم مسار الأداة اشتباكًا مستقرًا ومستمرًا قطعة العمل والتثبيت صلبان الانقطاع محدود أو يمكن الاقتراب منه بدخول متحكم فيه يمكن لمرور تشطيب منفصل حماية جودة الزاوية النهائية يوفر قطر الأداة وامتدادها قوة قلب كافية يمكن لقاطع مربع أن يعمل بشكل جيد في الطحن المتقطع عندما تكون الحافة مدعومة بشكل صحيح والاشتباك متحكم فيه. لا ينبغي رفضه لمجرد أن القطع متقطع؛ شدة وموقع الانقطاع مهمان. أين تصبح الزوايا المربعة ضعيفة زاوية الأداة هي تركيز للإجهاد. أثناء القطع المتقطع، قد تتعرض الزاوية لتأثير مفاجئ عند دخولها إلى المادة. إذا كانت الأداة تنحرف أيضًا، فقد تتلقى الزاوية حملاً أكبر من الأخاديد الأخرى. تشمل النتائج النموذجية تشقق الزاوية، وظهور نصف قطر صغير على الجزء بعد التآكل، وعلامات الاهتزاز، أو تغيير مفاجئ في تشطيب السطح. يمكن أن تكون الزاوية الحادة أيضًا حساسة للبقع الصلبة، والقشرة، وحركة الجدران الرقيقة. إذا تركز الفشل عند الزاوية بينما تظل حواف القطع الجانبية سليمة نسبيًا، فيجب مراجعة الشكل والاشتباك قبل تغيير الطلاء وحده. قواطع التفريز ذات النهاية بنصف قطر الزاوية: نقاط القوة والقيود أ قاطع تفريز ذو نهاية بنصف قطر الزاوية يتضمن نصف قطر متحكم فيه بين وجه النهاية وحافة القطع المحيطية. يزيل نصف القطر الزاوية الأكثر هشاشة ويوزع حمل القطع على منطقة أكبر من طرف الأداة. متى يكون قاطع نصف قطر الزاوية مفيدًا غالبًا ما يتم النظر في قاطع نصف قطر الزاوية عندما: يشمل القطع دخولًا وخروجًا متكررًا تواجه العملية سطحًا متقطعًا أو غير مستوٍ تركز تشقق الحافة عند زاوية مربعة يسمح رسم الجزء بنصف قطر داخلي صغير تستخدم العملية اشتباكًا أعلى أو طحنًا خشنًا أثقل تحتاج العملية إلى قوة زاوية إضافية وعمر أداة أكثر استقرارًا لا يزيل نصف القطر الاهتزاز أو ظروف الإعداد الضعيفة، ولكنه يمكن أن يقلل من شدة التأثير المحلي للزاوية. قد يحسن أيضًا تحمل الأداة للاشتباك المتقطع مقارنة بأداة ذات زاوية حادة مماثلة. المقايضة الهندسية القيود الرئيسية واضحة: يترك نصف قطر الزاوية نصف قطر على الكتف النهائي. إذا كانت القطعة تتطلب زاوية داخلية حادة بزاوية 90 درجة، فقد يلزم إزالة نصف القطر بعملية ثانوية أو استبداله بأداة تشطيب مربعة. يمكن لنصف قطر الزاوية أيضًا تغيير منطقة الاشتباك والتلامس الفعالة. يجب تقييمه مع العمق المحوري، والاشتباك الشعاعي، وقطر الأداة، وتشطيب السطح المطلوب بدلاً من اختياره بناءً على حجم نصف القطر وحده. كيفية الاختيار بين الشكلين ابدأ بمتطلبات الرسم حدد أولاً ما إذا كانت الزاوية الداخلية الحادة مطلوبة وظيفيًا أو مجرد ميزة اسمية. إذا كان نصف القطر الصغير مقبولاً، فقد يوفر قاطع نصف قطر الزاوية عملية طحن خشن أو شبه تشطيب أكثر قوة. إذا كانت الزاوية الحادة ضرورية، فاستخدم قاطعًا مربعًا حيثما كان ذلك عمليًا أو خطط لتسلسل طحن وتشطيب يتحكم في الحمل على الحافة المربعة النهائية. حدد نوع الانقطاع لا تؤثر جميع الانقطاعات بنفس الطريقة. قد يكون من الأسهل إدارة حدود مفتوحة يمكن التنبؤ بها من جلد صب صلب أو سطح مزور غير منتظم. يمكن أن تخلق الثقوب والفتحات المتقاطعة تأثيرًا متكررًا في موقع معروف، بينما يمكن أن تجعل المخزون غير المستوي الحمل غير قابل للتنبؤ. سجل مكان حدوث أول ضرر. إذا بدأ التشقق عند كل نقطة دخول، فقد تكون المشكلة هي استراتيجية التأثير أو الدخول. إذا ظهر فقط في قسم معين من قطعة العمل، فافحص حالة المادة والدعم في هذا الموقع. طابق الأداة مع العملية للطحن الخشن وشبه التشطيب، يمكن أن يكون الدعم الإضافي للزاوية الذي يوفره نصف القطر ذا قيمة عندما تكون العملية متقطعة. للتشطيب، قد يُفضل قاطع مربع إذا كانت مواصفات الزاوية تتطلب ذلك ويمكن للإعداد الحفاظ على اشتباك مستقر. قد تستخدم عملية عملية قاطع نصف قطر الزاوية لإزالة المخزون، يليه قاطع تفريز ذو نهاية مربعة للكتف النهائي. لا ينبغي استخدام الأداتين تلقائيًا بنفس ظروف القطع؛ قد يتطلب قاطع التشطيب اشتباكًا مختلفًا ومرورًا أكثر تحكمًا. الشكل، تحضير الحافة، والطلاء تحضير الحافة قد تقلل الحافة الحادة تمامًا من قوة القطع في بعض المواد، ولكنها قد تكون عرضة للتأثير. قد يوفر الحافة المعززة قليلاً استقرارًا أفضل في القطع المتقطع، على الرغم من أن صقل الحافة المفرط يمكن أن يزيد الاحتكاك والحرارة. يعتمد تحضير الحافة المناسب على قطعة العمل، وشدة الانقطاع، وقطر الأداة، والعملية. عند مقارنة الأدوات، اطلب معلومات حول تحضير الحافة بدلاً من تقييم عدد الأخاديد أو اسم الطلاء فقط. قد تتصرف أداتان بأوصاف متشابهة بشكل مختلف إذا اختلف تحضير الحافة وركيزة الكربيد الخاصة بهما. التكوين الحلزوني والأخاديد يؤثر التكوين الحلزوني وعدد الأخاديد على اتجاه القوة، وإخلاء الرقائق، وعدد الأسنان التي تشارك الحمل. قد يدعم عدد الأخاديد الأعلى قدرة التغذية في مرور تشطيب شعاعي خفيف، بينما قد تحتاج عملية الطحن الخشن أو المتقطع إلى مساحة أكبر للرقائق وقلب أقوى. يعتمد التوازن الصحيح على المادة والاشتباك. قد تعيد الأداة ذات مساحة الأخاديد غير الكافية قطع الرقائق، بينما قد تفتقر الأداة ذات القلب الرفيع جدًا إلى مقاومة التأثير. اختر من نطاق أدوات طحن الكربيد الأوسع بناءً على العملية الفعلية بدلاً من الاعتماد على شكل قاطع التفريز وحده. الطلاء يجب أن يتبع الطلاء آلية الفشل السائدة. قد يساعد الطلاء في إدارة الحرارة، أو الالتصاق، أو التآكل الكاشط، ولكنه لا يمكن أن يعوض عن انحراف الأداة المفرط، أو زاوية حادة محمّلة بشكل مفرط بالتأثير، أو تثبيت غير مستقر. إذا تشققت الأداة عند الدخول، فتحقق من الشكل والصلابة قبل افتراض أن تغيير الطلاء هو الحل الأساسي. يجب التحقق من أي توصية طلاء مع المادة المحددة، وشكل الأداة، واستراتيجية التبريد، وظروف القطع. تعامل مع بيانات المورد كمرجع بدء وتحقق من النتيجة على الجهاز الفعلي. استراتيجية المعلمات لطحن الكتف المتقطع يجب التعامل مع بيانات القطع كمرجع بدء للقطر المحدد، وعدد الأخاديد، والطلاء، ودرجة المادة، وامتداد الأداة، وإعداد الجهاز. لا تنقل قيمة من عملية طحن جانبي مستمر مباشرة إلى قطع كتف متقطع دون التحقق. تحكم في الحمل الأقصى عند الدخول يمكن أن تخلق ظروف الدخول أعلى تأثير. حيثما يسمح الشكل، استخدم منحدرًا، أو قوسًا، أو دخولًا متحكمًا بدلاً من غمر شعاعي مفاجئ. هذا يقلل من التغيير المفاجئ من عدم وجود حمل إلى اشتباك كامل. إذا كان الدخول المباشر لا مفر منه، فراجع التغذية والاشتباك الشعاعي عند نقطة الدخول. قد يحمي تقليل الاشتباك المتحكم فيه أو مرور اقتراب منفصل الحافة بشكل أفضل من تقليل تغذية البرنامج بأكمله. تجنب الاشتباك المفرط بعرض كامل يخلق طحن الكتف بعرض كامل حملاً شعاعيًا كبيرًا. في حالة الانقطاع، يمكن أن يتغير الحمل بشكل حاد عندما تعبر الأداة الفجوة. إذا أمكن، استخدم استراتيجية اشتباك شعاعي مخفض للطحن الخشن واترك هامشًا متحكمًا للتشطيب. يعتمد الاشتباك الصحيح على الأداة والمادة والجهاز وشكل الميزة. تحقق من التغييرات باستخدام حمل المغزل، والصوت، وشكل الرقائق، وفحص الحافة بدلاً من افتراض أن الاشتباك الأصغر أفضل دائمًا. اضبط السرعة والتغذية متغيرًا واحدًا في كل مرة إذا تشققت الأداة، فلا تقلل السرعة والتغذية فورًا. حدد أولاً ما إذا كان الضرر يتعلق بالتأثير، أو الاهتزاز، أو سببه الاحتكاك. قد يؤدي تقليل التغذية بشكل كبير جدًا إلى إنشاء رقاقة رقيقة وزيادة الاحتكاك، بينما قد يؤثر تغيير السرعة على الحرارة والرنين بشكل مختلف. غيّر متغيرًا واحدًا في كل مرة ووثق التأثير. قم بتضمين موقع الفشل، ومظهر الرقاقة، وتشطيب السطح، وحالة الأداة في السجل. تشخيص أعراض الفشل الشائعة تشقق الزاوية على قاطع تفريز ذو نهاية مربعة تحقق من شدة الانقطاع، ودخول الأداة، والدوران، وتحضير الحافة، وما إذا كانت الزاوية المربعة تتحمل التأثير الكامل. إذا سمح الرسم بذلك، قارن قاطع نصف قطر الزاوية في مرحلة الطحن الخشن أو شبه التشطيب. إذا كانت الزاوية المربعة إلزامية، فقلل من صدمة الدخول وتأكد من أن مرور التشطيب لديه مخزون متسق. اهتزاز على قاطع نصف قطر الزاوية نصف القطر لا يلغي الحاجة إلى الصلابة. تحقق من امتداد الأداة، وحالة الحامل، وتثبيت قطعة العمل، وسرعة المغزل، والعمق المحوري، والاشتباك الشعاعي. قد ينتج الاهتزاز أيضًا عن نصف قطر يخلق نمط اشتباك غير مناسب لمسار الأداة الحالي. تآكل غير متساوٍ بين الأخاديد يشير التآكل غير المتساوي عادةً إلى الدوران، أو تحميل الأخاديد غير المتساوي، أو جلوس الحامل الضعيف، أو قطعة العمل التي تتحرك. افحص الساق، والكم، والحامل، والإعداد قبل تغيير شكل الأداة. تشطيب كتف ضعيف بعد الطحن الخشن لا ينبغي استخدام أداة طحن خشن ذات زاوية تالفة أو حافة متراكمة لمرور تشطيب حرج. نظف الميزة، واستخدم أداة تشطيب سليمة، وتحقق من أن الهامش المتبقي متسق. إذا استمر التشطيب في التباين، فافحص الاهتزاز وتثبيت قطعة العمل. عمر أداة قصير عند نقطة صلبة إذا حدث الضرر فقط في موقع معين، فابحث في حالة المادة، والقشرة، والشكل المتقطع، أو الدعم غير الكافي. قد تساعد هندسة الزاوية المختلفة، ولكن يجب أيضًا مراجعة مسار الأداة واستراتيجية الدخول. أخطاء شائعة يجب تجنبها اختيار أداة مربعة فقط لأن الجزء يحتوي على زاوية 90 درجة قد تكون أداة التشطيب المربعة صحيحة للميزة النهائية ولكنها عرضة بشكل غير ضروري أثناء الطحن الخشن المتقطع الثقيل. افصل إزالة المخزون عن توليد الزاوية النهائية عندما تتطلب العملية كل من المتانة والزاوية الحادة. افتراض أن نصف قطر الزاوية يحل دائمًا مشكلة التشقق يمكن لنصف القطر تحسين قوة الزاوية، ولكنه لا يصلح الامتداد المفرط، أو الدوران، أو تثبيت قطعة العمل غير المستقر، أو المعلمات الضعيفة، أو الحامل التالف. تقليل التغذية بشكل كبير بعد التشقق يمكن أن يؤدي تقليل التغذية الكبير إلى الاحتكاك والحرارة. حدد ما إذا كان الضرر الأول قد حدث عند الدخول، أو أثناء الانقطاع، أو تحت القطع المستمر قبل إجراء تغييرات واسعة. تجاهل تثبيت الأداة لا يمكن للشكل الهندسي المختار على الورق أن يعوض عن نظافة الحامل الضعيفة، أو الدوران المفرط، أو الإسقاط غير الضروري. تحقق من الحامل الفعلي وإعداد الجهاز. خلط متطلبات الطحن الخشن والتشطيب نادرًا ما توفر أداة واحدة أفضل مزيج من تحمل الانقطاع العالي، وقدرة إزالة المخزون العالية، والتشطيب الحاد بزاوية 90 درجة، وجودة السطح النهائية. حدد أي مرور مسؤول عن كل متطلب. أسئلة متكررة هل قاطع التفريز ذو النهاية بنصف قطر الزاوية أقوى من قاطع التفريز ذو النهاية المربعة؟ يزيل نصف القطر تركيز إجهاد الزاوية الأكثر حدة ويمكن أن يحسن المقاومة للتشقق المحلي في بعض العمليات المتقطعة. لا تزال النتيجة الفعلية تعتمد على المادة، وتحضير الحافة، وقطر الأداة، والاشتباك، والصلابة، والمعلمات. هل يجب أن أستخدم نصف قطر الزاوية لكل قطع كتف متقطع؟ لا. إذا كانت الزاوية الحادة بزاوية 90 درجة مطلوبة، فقد لا يزال قاطع التفريز ذو النهاية المربعة ضروريًا للتشطيب. يمكن النظر في قاطع نصف قطر الزاوية للطحن الخشن أو شبه التشطيب عندما تسمح القطعة بنصف قطر أو عملية تشطيب ثانوية. لماذا يتشقق قاطع التفريز ذو النهاية المربعة فقط عند نقطة الدخول؟ قد يخلق الدخول تأثيرًا أو ذروة اشتباك. تحقق من استراتيجية الدخول، والاشتباك الشعاعي، والتغذية عند الدخول، والدوران، ودعم قطعة العمل، وحالة سطح المادة عند موقع الدخول. هل يمكن أن يوقف تغيير الطلاء تشقق الزاوية؟ فقط عندما يتعلق الفشل السائد بالحرارة، أو الالتصاق، أو التآكل الذي يناسب الطلاء الجديد التحكم فيه. لا يمكن للطلاء تصحيح زاوية محمّلة بشكل مفرط، أو صلابة ضعيفة، أو دخول مفاجئ، أو اشتباك مفرط. ما هي المعلومات التي يجب أن أقدمها عند طلب توصية لقاطع تفريز؟ قدم درجة المادة، وشكل الكتف والانقطاع، وحالة الزاوية المطلوبة، وقطر الأداة وامتدادها، وتفاصيل الجهاز والحامل، والمعلمات الحالية، وطريقة التبريد، ونمط تآكل الأداة، وصور للحافة التالفة أو الكتف النهائي. خاتمة يجب أن يبدأ الاختيار بين قاطع نصف قطر الزاوية وقاطع النهاية المربعة لطحن الكتف المتقطع بمتطلب الجزء، ثم النظر في شدة الانقطاع، وقوة الحافة، وصلابة الأداة، والاشتباك، واستراتيجية التشطيب. يوفر قاطع التفريز ذو النهاية المربعة زاوية حادة ولكنه يركز الإجهاد عند طرف الأداة. يوزع قاطع التفريز ذو النهاية بنصف قطر الزاوية الحمل بشكل تدريجي وقد يقلل من التشقق المحلي عندما يكون نصف القطر مقبولاً. بالنسبة للعمليات الصعبة، يمكن لعملية من مرحلتين موازنة كلا الهدفين: استخدم شكلًا قويًا للطحن الخشن المتقطع أو شبه التشطيب، ثم استخدم قاطعًا مربعًا للكتف النهائي عندما يتطلب الرسم زاوية حادة. قم ببناء المعلمات من النطاق المبدئي للمورد، وقم بتغيير متغير واحد في كل مرة، وتحقق من العملية الكاملة على الجهاز الفعلي وتثبيت قطعة العمل. إذا أظهرت عملية طحن الكتف لديك تشققًا في الزاوية، أو اهتزازًا، أو تشطيبًا ضعيفًا، أو عمر أداة غير متسق، اتصل بسوبال مع درجة المادة، وشكل الانقطاع، والأداة الحالية، وامتداد الأداة، والمعلمات، وصور للفشل. تساعد هذه المعلومات في تحديد شكل عملي ونقطة بدء العملية للتحقق على الجهاز.

2026

10/06

?
كيفية اختيار قواطع نهاية الكربيد لتشغيل النحاس والألمنيوم غالبًا ما توصف المواد مثل النحاس والنحاس الأصفر والبرونز وسبائك النحاس الأخرى بأنها مواد سهلة القطع لأنها ألين من الفولاذ المقوى. يمكن أن يكون هذا الوصف مضللاً. يمكن لسبائك النحاس أن تخلق مشاكل تشغيل مختلفة جدًا اعتمادًا على نقاوتها، وحالتها، وعناصر السبائك، وسلوك تصلب العمل، وشكل الرقائق. قد تحتك الأداة التي تنتج نتيجة نظيفة في النحاس الأصفر سهل التشغيل، أو تتلطخ، أو تولد حافة متراكمة في درجة نحاس أكثر التصاقًا. بالنسبة لآلات CNC والمهندسين العمليات ومهندسي المشتريات، يبدأ تشغيل سبائك النحاس الموثوق به بمطابقة الأداة مع آلية الفشل الفعلية. غالبًا ما تكون حدة الحافة، ومساحة الأخدود، وإخلاء الرقائق، وتثبيت قطعة العمل، والمبرد، والتحقق من المعلمات أكثر أهمية من مجرد اختيار الطلاء الأقسى أو الأغلى. يشرح هذا الدليل كيفية اختيار قواطع نهاية الكربيد لتشغيل النحاس والألمنيوم مع تقليل الالتصاق، والنتوءات، والحرارة، وعمر الأداة غير المستقر. لماذا يحتاج النحاس والألمنيوم إلى اختيار أدوات خاصة بالمواد تجمع سبائك النحاس بين عدة خصائص تؤثر على استقرار التشغيل: يوصل النحاس الحرارة بكفاءة، لذا يمكن للحرارة أن تنتقل إلى قطعة العمل بدلاً من البقاء مركزة عند حافة الأداة. ومع ذلك، لا يزال الاحتكاك المحلي يمكن أن يرفع درجة حرارة الحافة ويسبب الالتصاق. يمكن للنحاس النقي أو عالي المطيلية أن ينتج رقائق مستمرة ولزجة يصعب إخلاؤها. تختلف درجات النحاس الأصفر والبرونز بشكل كبير. ينتج البعض رقائق قصيرة، بينما ينتج البعض الآخر رقائق أطول أو جزيئات كاشطة. قد تحتك الحافة الباهتة بالسطح وتلطخه بدلاً من قصه بشكل نظيف. يمكن للجدران الرقيقة والميزات الصغيرة وتثبيت قطعة العمل الضعيف أن تضخم الانحراف وتكوين النتوءات. النتيجة هي أن "النحاس" أو "النحاس الأصفر" ليست معلومات كافية لاختيار الأداة النهائية. يجب تأكيد سبيكة أو درجة معينة، وحالة الصلابة أو التلدين، وهندسة الميزة، ومتطلبات التشطيب قبل اعتماد أداة إنتاج. أعراض الفشل الشائعة في تشغيل سبائك النحاس الحافة المتراكمة والمادة اللاصقة تظهر الحافة المتراكمة عندما يلتصق النحاس أو سبيكة أخرى مطيلية بحافة القطع. قد تبدو الأداة حادة في بداية القطع ولكنها تتطور تدريجيًا إلى كتلة ملحومة تغير هندسة الحافة الفعالة. يمكن أن يسبب هذا تشطيبًا سطحيًا ضعيفًا، ونتوءات، وتغيرًا في الأبعاد، وتلفًا مفاجئًا للحافة عندما تنفصل المادة المتراكمة. غالبًا ما يتم تعزيز الالتصاق بالاحتكاك، وعدم كفاية إخلاء الرقائق، والحافة الباهتة، والتوقف المفرط، أو المعالجة السطحية غير المناسبة للمادة. قد لا يحل تغيير الطلاء إلى طلاء أقسى دون تصحيح الاحتكاك المشكلة. التلطخ والتشطيب السطحي الضعيف يشير السطح الملطخ عادةً إلى أن الأداة لا تقطع المادة بشكل نظيف. تشمل الأسباب المحتملة عدم كفاية سمك الرقاقة، أو حافة باهتة أو مصقولة بشدة، أو دوران أداة ضعيف، أو تثبيت قطعة عمل غير مستقر، أو مزيج سرعة/تغذية يترك الأداة تحتك بدلاً من القطع. نتوءات عند الدخول والخروج يمكن للنحاس والنحاس الأصفر إنتاج نتوءات عندما تدفع حافة القطع المادة بعيدًا عند الخروج. يتأثر تكوين النتوءات بحدة الأداة، والاشتباك الشعاعي، واتجاه التغذية، ودعم قطعة العمل، وحالة الحافة. قد يقلل المرور التشطيب من النتوءات، ولكن يجب معالجة السبب الجذري في مسار الأداة واختيار الأداة. تكسر الحافة أو فشل الأداة غير المتوقع لا ينتج تكسر حافة الكربيد في تشغيل سبائك النحاس دائمًا عن مادة صلبة جدًا. يمكن أن تولد القطع المتقطعة، وتثبيت قطعة العمل غير المحكم، والدوران المفرط، وانحراف الجدران الرقيقة، والاصطدامات، والرقائق المحاصرة أحمال صدمة تلحق الضرر بالحافة. إذا تركز التكسر على أخدود واحد، فافحص الدوران وتوازن الإعداد قبل تغيير درجة الكربيد. تعبئة الرقائق وإعادة القطع يمكن أن تبقى رقائق النحاس الطويلة في جيب أو فتحة أو تجويف ضيق. بمجرد إعادة قطعها، فإنها تخلق حرارة وحملًا إضافيًا، مما يزيد من فرصة الحافة المتراكمة وخدش السطح. يجب اختيار هندسة الأداة واتجاه الهواء أو المبرد مع مراعاة حركة الرقائق، خاصة في الميزات العميقة. هندسة الأخدود وحدّة الحافة اختر مساحة كافية للرقائق للعملية قد تتطلب درجات النحاس الأصفر والنحاس المطيلية مساحة أخدود وفيرة حتى تتمكن الرقائق من مغادرة منطقة القطع قبل إعادة قطعها. يمكن أن تكون الأداة ذات العدد المنخفض من الأخاديد مفيدة عندما يكون إخلاء الرقائق هو القيد الأساسي، ولكن عدد الأخاديد الصحيح يعتمد أيضًا على الصلابة، والاشتباك، والتغذية، والتشطيب، وهندسة الميزة. بالنسبة للجيب أو الفتحة العميقة، أعط الأولوية لمسار الأداة والهندسة التي توفر مسارًا واضحًا للرقائق. بالنسبة لمرور تشطيب خفيف، قد يُفضل تكوين أخدود مختلف إذا كان يوفر جودة السطح المطلوبة دون إنشاء احتكاك مفرط. فضل حافة قطع نظيفة وحادة تساعد الحافة الحادة بشكل عام على قص النحاس والنحاس الأصفر بدلاً من دفعهما أو تلطيخهما. يمكن أن يزيد التقريب المفرط للحافة من الاحتكاك والحرارة. ومع ذلك، يجب موازنة الحدة مقابل خطر تلف الحافة في القطع المتقطعة، والأسطح المصبوبة، والشوائب الكاشطة، أو التثبيت غير المستقر. أفضل تحضير للحافة يعتمد على التطبيق. قد يستفيد المرور التشطيب المستقر من حافة حادة جدًا، بينما قد تتطلب عملية التجليخ مع خطر الصدمة تعزيزًا متحكمًا للحافة. اطلب تحضير الحافة المقصود عند مقارنة الأدوات بدلاً من الحكم فقط على عنوان المنتج. ضع في اعتبارك الأخاديد المصقولة وأسطح الرف يمكن أن يقلل الأخدود الأملس وسطح الرف من الاحتكاك ويساعد الرقائق على الانزلاق بعيدًا عن حافة القطع. هذا مهم بشكل خاص عندما تميل المادة إلى الالتصاق أو عندما تُستخدم الأداة في تجويف ضيق مع خلوص رقائق محدود. لا يحل التلميع وحده محل الحاجة إلى حجم أخدود مناسب، أو مبرد، أو نفث هواء، ولكنه يمكن أن يدعم نقل رقائق أنظف. اعتبارات الطلاء والركيزة لا تستفيد تطبيقات سبائك النحاس دائمًا من نفس خيارات الطلاء المستخدمة للفولاذ المقوى. قد تكون المشكلة السائدة هي الالتصاق والاحتكاك بدلاً من الأكسدة أو التآكل في درجات الحرارة العالية. في بعض التطبيقات، يكون الكربيد المصقول غير المطلي مناسبًا لأن السطح الحاد منخفض الاحتكاك أكثر أهمية من طبقة الطلاء الصلبة. بالنسبة لسبائك النحاس الكاشطة، ودرجات البرونز، أو المواد التي تحتوي على جزيئات صلبة، قد يكون الطلاء أو الركيزة المختارة لمقاومة التآكل مفيدة. يعتمد الاختيار الصحيح على السبيكة الدقيقة وآلية الفشل. لا تفترض أن الطلاء المسوق للفولاذ المقوى سيحسن تشغيل النحاس تلقائيًا، ولا تفترض أن الأداة غير المطلي صحيحة لكل درجة برونز أو سبيكة مملوءة. عند مقارنة أدوات النحاس بـقواطع نهاية للألمنيوم، استخدم أداة الألمنيوم كمرجع فقط، وليس كبديل تلقائي. يمكن أن تكون كلتا مجموعتي المواد عرضة للالتصاق، ولكن شكل الرقاقة الدقيق، وحالة الحافة، ومتطلبات السطح قد تختلف. استراتيجية المعلمات لتشغيل النحاس والألمنيوم ابدأ بالأداة والسبيكة الفعلية يجب التعامل مع بيانات القطع كمرجع بدء، وليس كإعداد مضمون. تعتمد السرعة المناسبة، والتغذية، والاشتباك الشعاعي، والعمق المحوري على قطر الأداة، وعدد الأخاديد، والبروز، وصلابة الماكينة، وتثبيت قطعة العمل، ودرجة السبيكة، وظروف المبرد أو نفث الهواء. تحقق من نطاق البدء على الماكينة الفعلية قبل جعله عملية قياسية. تجنب الاحتكاك والتوقف إذا قضت الأداة وقتًا طويلاً في الانزلاق على السطح، يصبح الالتصاق والتلطخ أكثر احتمالاً. تحقق مما إذا كان مسار الأداة يتضمن توقفًا عند الزوايا، أو اشتباكًا شعاعيًا مفرطًا، أو قيمة تغذية منخفضة جدًا لهندسة الحافة المحددة. عادةً ما يكون حمل الرقاقة المعتدل والمتحكم فيه مفضلاً على القطع الذي يهيمن عليه الاحتكاك، ولكن يجب التحقق من القيمة الدقيقة للأداة والمادة. تحكم في إخلاء الرقائق وجه الهواء أو المبرد بحيث تتحرك الرقائق بعيدًا عن منطقة القطع بدلاً من دفعها مرة أخرى إلى الجيب. إذا كانت الرقائق طويلة، فراجع حجم الأخدود، واشتباك مسار الأداة، والظروف التي تحدد تكوين الرقائق. قد يؤدي زيادة ضغط السائل دون تصحيح اتجاه الفوهة أو مسار الرقاقة إلى تحسين ضئيل. غيّر متغيرًا واحدًا في كل مرة عند استكشاف الأخطاء وإصلاحها المتعلقة بالحافة المتراكمة، أو النتوءات، أو التشطيب الضعيف، قم بتغيير متغير رئيسي واحد فقط في كل مرة: هندسة الأداة، أو الطلاء، أو السرعة، أو التغذية، أو الاشتباك، أو إخلاء الرقائق. وثّق النتيجة. هذا يجعل من الممكن تحديد التحسن الفعلي بدلاً من عزو كل تغيير إلى آخر أداة تم شراؤها. تثبيت الأداة، وتثبيت قطعة العمل، واستقرار الميزة حتى الأداة المختارة جيدًا يمكن أن تفشل عندما يكون الإعداد غير مستقر. تحقق من دوران الأداة، ونظافة الحامل، وطول المشبك، وأقصر بروز عملي للأداة. يمكن للمكونات النحاسية الرقيقة والجدران غير المدعومة أن تنحرف تحت ضغط القطع، تاركة نتوءات أو خطأ في الأبعاد يبدو وكأنه مشكلة في الأداة. بالنسبة للفتحات وعمليات التشطيب، قم بتنسيق عملية التشغيل معقواطع الكربيدوقواطع الكربيد. يمكن أن يقلل الثقب المسبق الضعيف أو الدخول غير المستقر من أداء أداة التشطيب حتى عندما تكون الأداة نفسها مناسبة. تسلسل عملي للاختيار واستكشاف الأخطاء وإصلاحها قم بتأكيد درجة وحالة سبيكة النحاس أو النحاس الأصفر أو البرونز أو سبيكة النحاس الدقيقة. حدد الفشل السائد: الالتصاق، النتوءات، التشطيب الضعيف، تعبئة الرقائق، التكسر، أو الانجراف في الأبعاد. اختر عدد الأخاديد ومساحة الرقائق بناءً على الاشتباك وحركة الرقائق، وليس على عدد الأخاديد وحده. راجع حدة الحافة، وسطح الرف، وتلميع الأخدود، والطلاء، والركيزة معًا. تحقق من الدوران، والبروز، وتثبيت قطعة العمل، ودعم الجدران الرقيقة. ضع عملية بدء متحفظة وتحقق منها على الإعداد الفعلي. اضبط متغيرًا واحدًا في كل مرة وسجل شكل الرقاقة، والتشطيب، وحالة النتوءات، وسلوك الحمل، وتآكل الأداة. الأخطاء الشائعة التي يجب تجنبها معاملة جميع سبائك النحاس على أنها نحاس نقي يمكن أن تنتج سبائك النحاس الأصفر والبرونز والنحاس المتخصصة رقائق وآليات تآكل مختلفة جدًا. لا ينبغي نقل توصية لدرجة واحدة تلقائيًا إلى درجة أخرى. اختيار الطلاء قبل تحديد وضع الفشل إذا كان الالتصاق هو المشكلة الرئيسية، فقد تستحق الاحتكاك وحدّة الحافة الاهتمام قبل أداء الطلاء الحراري. إذا كان التآكل هو السائد، فقد يتطلب الحل ركيزة مختلفة أو طلاء مقاوم للتآكل. قم بالتشخيص أولاً. استخدام أداة باهتة لعملية تشطيب يمكن للحافة البالية أن تحتك وتلطخ وتخلق نتوءات حتى عندما تبدو الأداة لا تزال قابلة للاستخدام. استبدل الأداة أو أعد تجهيزها بناءً على النتيجة السطحية والأبعاد المطلوبة، وليس فقط على الكسر المرئي. تجاهل حركة الرقائق في الجيوب والفتحات سيتم إعادة قطع الرقائق الطويلة التي تبقى في التجويف. راجع اتجاه مسار الأداة، ومساحة الأخدود، ونفث الهواء، ووضع المبرد، وقدرة الماكينة على إزالة الرقائق. نسخ المعلمات من الفولاذ أو الألمنيوم بدون تحقق سلوك سبائك النحاس ليس مطابقًا للفولاذ أو الألمنيوم. استخدم بيانات المورد كمرجع بدء وتحقق من العملية على الماكينة الفعلية، وتثبيت قطعة العمل، ودرجة المادة. الأسئلة الشائعة ما نوع قاطع نهاية الكربيد المستخدم عادة للنحاس؟ غالبًا ما يتم النظر في أداة حادة منخفضة الاحتكاك مع مساحة رقائق مناسبة للنحاس، ولكن عدد الأخاديد الصحيح، وتحضير الحافة، والطلاء، والركيزة تعتمد على السبيكة الدقيقة والعملية. قم بتأكيد الاختيار مقابل درجة المادة وهندسة الميزة. لماذا ينتج النحاس حافة متراكمة على الأداة؟ ترتبط الحافة المتراكمة عادةً بالالتصاق، والاحتكاك، وتركيز الحرارة، وضعف إخلاء الرقائق، أو حالة حافة غير مناسبة للمادة. راجع الحدة، وتلميع الأخدود، واشتباك مسار الأداة، والمعلمات التي تم التحقق منها قبل تغيير الطلاء وحده. هل قاطع نهاية الكربيد غير المطلي مناسب لسبائك النحاس الأصفر والنحاس؟ يمكن أن يكون مناسبًا في بعض التطبيقات حيث تكون الحافة الحادة والمصقولة ومنخفضة الاحتكاك هي الأولوية. قد تتطلب سبائك البرونز الكاشطة أو سبائك النحاس المملوءة استراتيجية تآكل مختلفة. يجب تأكيد التوصية الدقيقة للسبيكة المحددة ووضع الفشل. كيف يمكنني تقليل النتوءات عند تشغيل النحاس؟ تحقق من حدة الأداة، والدوران، واشتباك الخروج، ودعم قطعة العمل، والاشتباك الشعاعي، واتجاه التغذية. قد يساعد المرور التشطيب، ولكن تقليل النتوءات يكون أكثر موثوقية عندما تكون الحافة ومسار الأداة مستقرين من البداية. ما هي المعلومات التي يجب أن أقدمها عند طلب توصية لأداة سبائك النحاس؟ قدم سبيكة وحالة دقيقة، وقطر الأداة وعدد الأخاديد، وهندسة الميزة، وبروز الأداة، وتفاصيل الماكينة والحامل، والمعلمات الحالية، وطريقة المبرد أو نفث الهواء، وشكل الرقاقة، وصور للتشطيب أو الحافة المتآكلة. خاتمة يتطلب اختيار قواطع نهاية الكربيد لتشغيل النحاس والألمنيوم أكثر من مجرد اختيار أداة قياسية لمادة ناعمة. أفضل نقطة انطلاق هي تحديد السبيكة، ووضع الفشل، وسلوك الرقائق، واستقرار الإعداد. تعمل الهندسة الحادة والمناسبة، ومساحة الرقائق الكافية، والاحتكاك المتحكم فيه، والإخلاء الموثوق به، والمعلمات التي تم التحقق منها معًا لتقليل الحافة المتراكمة، والنتوءات، والتلطخ، والتكسر، وعمر الأداة غير المتناسق. إذا كانت عملية النحاس أو النحاس الأصفر لديك تعاني من مشاكل في الالتصاق، أو النتوءات، أو إخلاء الرقائق، أو التشطيب السطحي، أو عمر الأداة،اتصل بسوبالمع درجة المادة، وهندسة الميزة، والأداة الحالية، والمعلمات، وصور الفشل. تساعد هذه المعلومات في تقييم نقطة انطلاق عملية للأداة والعملية للتحقق على الماكينة.

2026

10/01